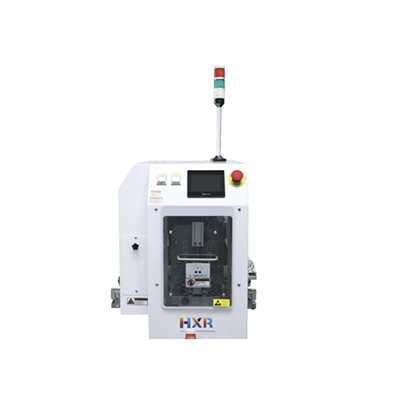
在 SMT 车间里,上板机、下板机、叠板机、接驳台这类设备单价不高、技术门槛看起来也不高,于是最容易被放到管理的盲区。但只要按班次统计就会发现:一台上下板机每班卡板 3—5 次,每次处理 3—5 分钟,加上复位后要重新确认首件、清理被夹伤的子板,一条线每班实际损失 25—40 分钟。若按单班 8 小时、线体产出 1200 片计算,相当于每天少做 60—90 片板。
更麻烦的是板边划伤。上板机推板、料框挡料柱、接驳台导轨这三处只要有一处存在毛刺或间隙不合理,板边就会在每次搬运时被刮出一道 0.2—0.5 mm 的划痕,位置固定在拼板工艺边附近。外观检验能挑出来,但如果是 V-CUT 分板后再流入下道工序,划伤往往落在成品边缘,只能在出货前返修或降级。东莞一家做服务器电源的工厂曾经统计过,板边划伤占外观不良的 31%,却一直按"来料板边毛刺"处理,直到把料框拆下来量了内宽,才发现是自家设备的问题。
误区一:只调挡板宽度,不管推板行程。挡板调窄了能防倾斜,但推板行程没跟着改,推板末端会顶在板边而不是把板推出,板被挤在料框与轨道之间,卡板反而更频繁。
误区二:只看设备,不看板边设计。拼板工艺边留白不足 3 mm、V-CUT 距离板边小于 1 mm、Mark 点被工艺边占位,这些设计问题会让任何设备都表现不佳。设备调试只能缓解,改板边设计才能根治。
误区三:换线靠手感,没有基准参数。同一个料框,甲班调完能用,乙班接班调一次就卡。问题不在人,在于没有把"板长、板宽、板厚、框内宽、推板行程、气压"这六个数写进换线点检表。
料框是整条搬运链的起点,它的作用是让板在堆叠状态下保持姿态,而不是"装得进去就行"。经验参数是:框内宽等于 PCB 长度加 2—3 mm,框内深比板宽大 5—8 mm 便于取放,挡料柱高度不低于板厚的 2 倍(1.6 mm 板对应 3.2 mm 以上),柱面倒圆角 R0.5 以上并做抛光。
堆叠高度同样关键。板与板之间若没有隔离齿,堆到 60 片以上时底部板会被压出微弯,进入贴片机后真空吸附不平,贴装偏移随之上升。建议单框不超过 50 片,1.0 mm 以下的薄板控制在 30 片以内。料框放入升降台后要用水平尺确认倾斜不超过 0.5°,倾斜会让抓板机构每次取板的角度都不同,是"时好时坏"类卡板的常见来源。
推板机构的问题集中在两个数:行程和气压。行程末端应停在距板边 1—2 mm 处,既把板送到轨道中心,又不挤压板边;气压建议 0.2—0.3 MPa,气压越高推板速度越快,板边受到的冲击越大。若设备带真空吸盘抓板,吸盘数量不少于 2 个、直径按板重选择,吸盘硬度过高会在板面留下压痕。
这一段的受力是可以量出来的。在板边靠近拼板连接处贴一片应变片,按 350 Ω 桥路接入采集仪,采样率设 1 kHz 以上,连续记录 20 次抓放动作,就能看到推板冲击的峰值。华南几家工厂实测下来,未调整前板边瞬时应变常在 1000—1400 με,把气压降到 0.25 MPa、加装 3 mm 厚聚氨酯缓冲垫、推板速度降一档后,普遍能落到 300—450 με。对于板边 3 mm 内有 0402 元件或细间距器件的产品,这个差别直接对应焊点微裂与后续热循环失效。
上下板机的节拍不必最快,但必须比瓶颈设备快。计算方式很简单:贴片机单板节拍 22 秒、每框 30 片,则上板机完成一框上料的时间应控制在 480 秒以内,即单板 16 秒以下,留出 15%—25% 余量。缓冲段是另一个常被忽略的点:上板机与贴片机之间若没有 3 片以上的缓冲,前段任何一次换框都会让贴片机停机等板。
SMEMA 接口看似只是几根信号线,实际决定了设备之间的"对话"顺序。常见故障是板未完全到位就发出"board available",下游提前夹紧,板被夹出斜角;或者"machine ready"常高,上游不停送板,接驳台堆板。排查时用示波器或带时间戳的 I/O 记录看信号先后,比反复调传感器有效得多。
东莞某电源厂做服务器电源与通信电源,主力产品是 320×250 mm、厚 1.6 mm 的六层板,两条 SMT 线各配一台上下板机和一台叠板机,日产出约 2200 片。工厂反馈的问题有三个:上下板机每班卡板 3—4 次;板边划伤占外观不良的 28%;换线调机要 25 分钟左右,且每次调完头几框必卡。
现场勘测时量到几个关键数据:料框内宽 330 mm(比板长多 10 mm),挡料柱为方柱未倒角;推板气压 0.45 MPa,行程末端顶到板边还多出 3 mm;上板机单板节拍 9 秒,但换框时需要 90 秒,换框期间贴片机空等;SMEMA 的 board available 信号比板到位提前约 0.8 秒。板边 2 mm 处确有 0402 电容,属于高风险布局。
第一步,上门勘测把节拍和受力都测出来。技术工程师带着采集仪和秒表进车间,连续记录 3 个班次的抓放动作与停线时间,同时在板边、拼板连接处各贴一片应变片,测出推板冲击峰值 1180 με,接近该厂薄板工艺的判定上限。
第二步,先改约束,再改设备。料框内宽改为 322 mm,挡料柱换成圆角柱并抛光,单框堆叠从 60 片降到 45 片;推板气压降到 0.25 MPa,行程缩短 3 mm,推板面贴 3 mm 聚氨酯缓冲;同时在料框入口加装两片导向板,把板的进入角度限制在 ±1° 内。
第三步,用数据验证再决定换不换设备。改造后复测,同一个测点峰值降到 380 με,卡板从 3—4 次/班降到 0—1 次/班。这时才判断叠板机缓存容量不足是换线停机的真正原因,按"节拍差×停机时长"补了 4 片缓存位。
第四步,现场培训与文件固化。把六个基准数写进一页换线点检表,贴在设备侧面;对两个班的操作员做 1 小时培训,内容包括料框安装、气压确认、首框试跑。设备侧则把 SMEMA 时序重新整定,board available 延后 0.3 秒发出。
改造后连续跟踪一个月:卡板从 3.6 次/班降到 0.2 次/班,板边划伤从 0.9% 降到 0.06%,换线调机从 25 分钟降到 8 分钟,两条线的设备综合效率提升约 6 个百分点。更重要的收获是方法可以复制:先量受力、再量节拍、后改设备。受力用应变测试,节拍用现场记录,两项数据摆在桌上,改造预算该花在哪一目了然。
这套方法后来被该厂用到接驳台与 PCB 清洁机上:接驳台导轨间隙统一到板厚加 0.3 mm,清洁机进出口加装除静电棒,改造后用炉温测试仪复核过炉一致性,确认没有因为搬运改善而改变热profile。设备之间是联动的,改一处必须验一处。
讯达康通做的是整线配套,而不是单卖一台机器。上下板机、下板机、叠板机、接驳台、PCB 清洁机按客户产线的实际节拍配置,先算瓶颈设备的单板节拍,再倒推每台周边设备的通过能力与缓冲容量,避免出现"买了高配设备却卡在换框"的情况。
配套过程中会用仪器把效果量出来:板边受力与插件应力用应变测试系统记录,改造前后的过炉一致性用炉温测试仪复核,涉及在线管控的产线还可以接 LC24-7 做炉温趋势监控。设备改动有没有真的解决问题,看数据不看感觉,这也是很多客户愿意把整线交给同一家做配套的原因。
流程是固定的五步:上门勘测(量节拍、量板边、量现有设备参数)→ 出配套方案(设备清单、布局、缓冲容量、改造与新增的取舍)→ 样机或现场试机(用客户真实板型跑够一个班次)→ 安装调试与操作培训(含换线点检表)→ 后续备件与响应。广东地区可以做到较快上门,遇到换线期或新线导入,工程师可以驻场跟一两天,把参数和文件一起交给客户。
上板机卡板、板边划伤、换线必卡,这些看着琐碎的问题,背后是三个可量化的参数:料框约束、推板行程与气压、整线节拍与信号时序。把这三项量清楚,多数情况下不需要换设备就能把卡板降到每班 0—1 次。真正需要新增投入时,也应该先用应变测试和炉温测试确认瓶颈位置,再决定买什么。设备是手段,稳定产出才是目的。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

