产线上连锡、少锡、锡珠一多,第一反应往往是换锡膏、调印刷压力、改脱模速度。这些方向没错,但很多工厂调完一圈发现不良只是从 1.2% 掉到 0.9%,再往下就动不了了。原因在于印刷质量的一个基础环节被跳过了:钢网到底擦干净没有。
钢网开口内壁残留一层薄薄的锡膏膜,肉眼几乎看不出来,但它会改变开口的有效容积与脱模时的摩擦状态。开口偏小的一侧脱模不畅,锡膏留在网孔里造成少锡;残留堆积到一定厚度后锡膏在开口间连通,就形成连锡。这类不良的特征是「随时间变差、清洗后短暂好转」,和锡膏批次的关系反而不明显。
一是擦拭材料与工艺不匹配。用普通无尘布或无纺布擦细间距钢网,纤维在开口边缘被刮断留在孔内,越擦越堵;吸液量不足的材料擦过之后溶剂还在网面上,溶剂挥发后锡膏颗粒重新沉积。
二是溶剂配比与擦拭动线随意。有人用纯异丙醇,挥发快、接触时间短,对助焊剂残留溶解不充分;有人用低浓度酒精,水分多,容易在钢网背面留下水痕并诱发钢网生锈。擦拭方向来回拉锯而不单向带走残留,效果也会打折。
三是缺少清洗节律与钢网本体保养。钢网什么时候下机清洗、清洗后是否做开口通透性与张力检查,很多车间没有台账。张力衰减、开口口壁毛刺这些渐进性问题,靠看是看不出来的。
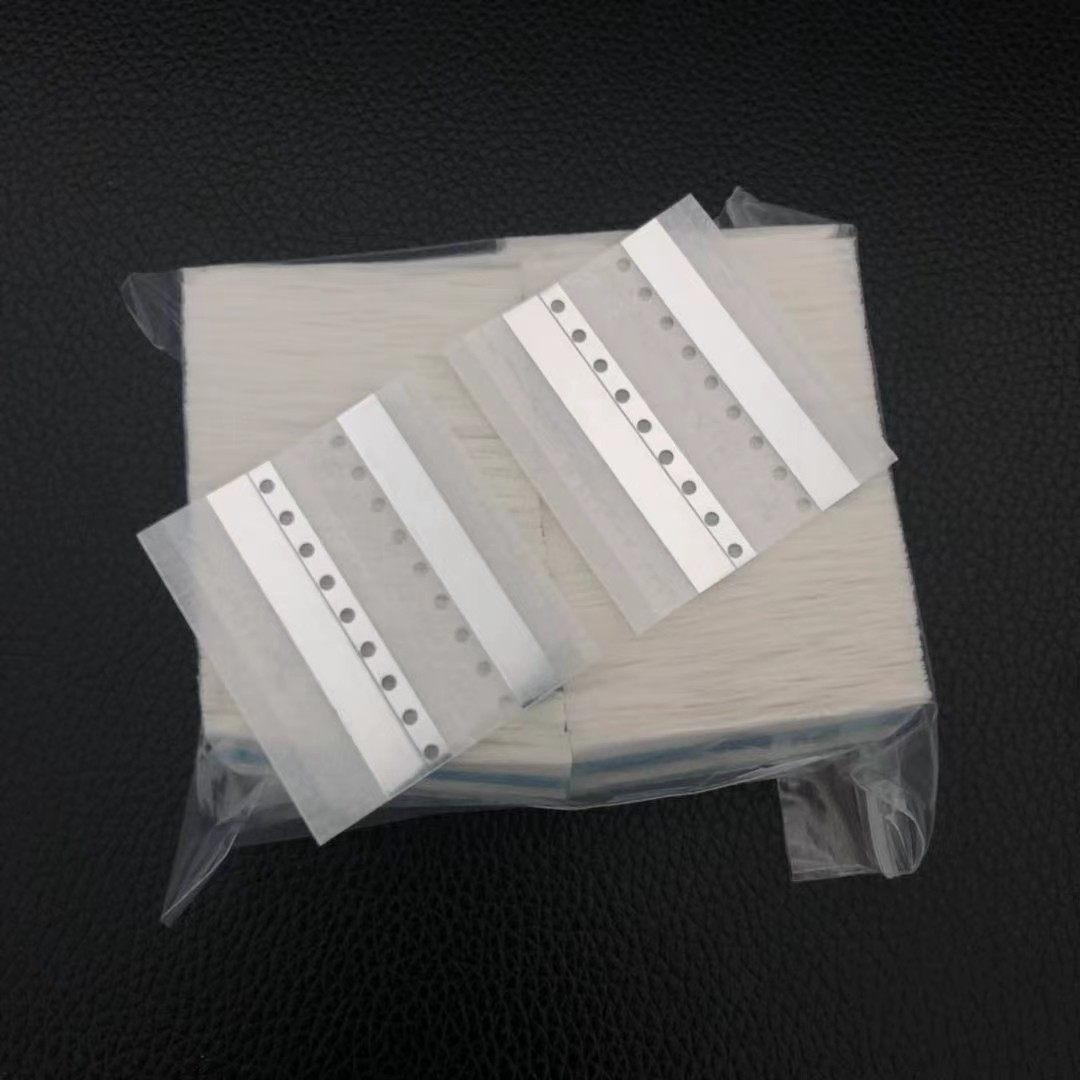
看四个指标,按顺序排优先级。第一是吸液量与吸液速度,直接决定一次擦拭能带走多少锡膏残留,克重偏低但结构疏松的材料往往比高克重紧密材料吸液更快。第二是掉屑率与纤维脱落,细间距钢网对这一点最敏感,封边(超声波封边或热封)能显著减少边缘纤维脱落,散装裁切布片则容易起毛。第三是耐溶剂性,长期浸异丙醇后不掉色、不变硬、不析出胶黏剂。第四是尺寸与卷绕适配,全自动钢网清洗机的卷纸宽度、卷芯内径、张力设定要和材料匹配,否则走纸跑偏、擦拭压力不均。
手工擦拭与机器清洗的选材逻辑不同:手工看重手感与不掉屑,机器看重卷绕张力与抗拉强度。同一车间两种方式并存时,建议分别备料,不要用卷材手工撕着擦。
溶剂浓度建议从 80% 异丙醇水溶液起步做小批验证,上下浮动 10% 观察溶解效果与挥发速度。浓度高、挥发快,适合节拍快的产线但接触时间不足;浓度低、溶解窗口长,但残留水分需要靠干擦带走。
动线固定为三步:湿擦带走锡膏主体,干擦吸走溶有助焊剂的残液,最后一段干布做收尾。方向保持单向,从印刷区域一端推向另一端,不来回反复擦,避免把残留推回开口。全自动清洗机则要关注喷淋压力、清洗液温度与烘干时间,烘干不彻底会在钢网背面留下水渍,下一轮印刷时表现为局部少锡。
清洗之外还有两项本体检查值得纳入日常点检:钢网张力(常见控制区间 35—50N/cm,低于下限会影响脱模一致性)与开口面积比(小于 0.66 时锡膏转移率明显下降,需要评估是否改设计或改钢网厚度)。这两项决定了「擦得再干净也可能印不好」的边界。
这家工厂做通信模块板,主力产品上有 0.4mm 间距的 QFN 与大量 0402 元件,两条印刷线配全自动钢网清洗机。当年的问题是连锡不良常年在 1%—1.3% 之间波动,QFN 边缘与 0402 密集区最集中。工艺先后换过两家锡膏、调过印刷压力与脱模速度、换过一次刮刀,不良始终下不去,钢网平均每月有 3 张因为「印不出来」提前报废。
第一步是上门看现场,不看报表先看动作。工程师在印刷工位连续跟了两个班次,记录了擦拭频次、手工补擦的动作、清洗机的走纸状态,并取回三张已报废钢网做开口镜检,发现 0.4mm 间距区域的开口口壁普遍有锡膏结块,且孔内有明显纤维残留。
第二步是材料比对。带回车间正在用的擦拭卷材与两种备选材料做吸液量、掉屑率与耐溶剂测试,同时在客户产线上做供样试用:一条线用原卷材,一条线换封边型无尘布卷材,同锡膏同参数跑三天,统计两天内的连锡与少锡数据。
第三步是参数标定。把溶剂配比从原来的偏稀调整到 80% 异丙醇水溶液,湿擦与干擦分段设定,清洗机的喷淋压力与烘干时间重新标定,并把清洗节律从「每班一次」改为「每两小时在线擦拭加每班下机清洗」。
第四步是建台账加培训。给每张钢网建立使用记录,登记下机清洗次数、张力实测值、开口镜检结果与报废原因;现场培训印刷工位与设备人员掌握擦拭动线、张力测量与镜检判读,并明确「连锡异常先查钢网开口」的处置顺序。
整改后连续跟踪一个月,连锡不良从 1.2% 降到 0.35%,少锡返修同步下降;钢网因堵孔报废从每月 3 张降到 1 张,擦拭材料单耗因为干湿分开使用反而降了约一成。可复用的方法是:把「擦拭材料—溶剂配比—擦拭动线—清洗节律—本体点检」当成一条链来调,任何一环单独改,效果都会被其他环节吃掉。
讯达康通在 SMT 耗材方向做的是配套而不是单卖:钢网、擦拭纸、无尘布、接料带、锡膏按产线实际用量与工艺档位配套供应,重点是批次一致性——同一料号不同批次之间的克重、吸液量、封边质量保持稳定,产线参数才不会因为换料而反复微调。对细间距产品,可先供样在客户产线上试擦试用,用印刷不良数据判断材料是否适配,再定采购规格。
流程四步:了解产品间距与印刷工艺,给出耗材规格建议;供样试用并配合客户统计对比数据;按用量做配套供应与安全库存建议;对擦拭动线、清洗节律与钢网点检做现场培训。深圳及周边工厂可安排工程师到厂看线,耗材规格或钢网设计方面的疑问欢迎来电沟通。
钢网清洗是印刷工序里最不起眼、却最容易积累不良的一环。材料选对、配比定死、动线固定、节律上墙、本体有点检记录,这五件事做到位,连锡与少锡的波动会明显收敛。如果您的产线也在为反复出现的连锡发愁,不妨先从钢网开口做一次镜检,再回头看擦拭材料是否真的匹配。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

