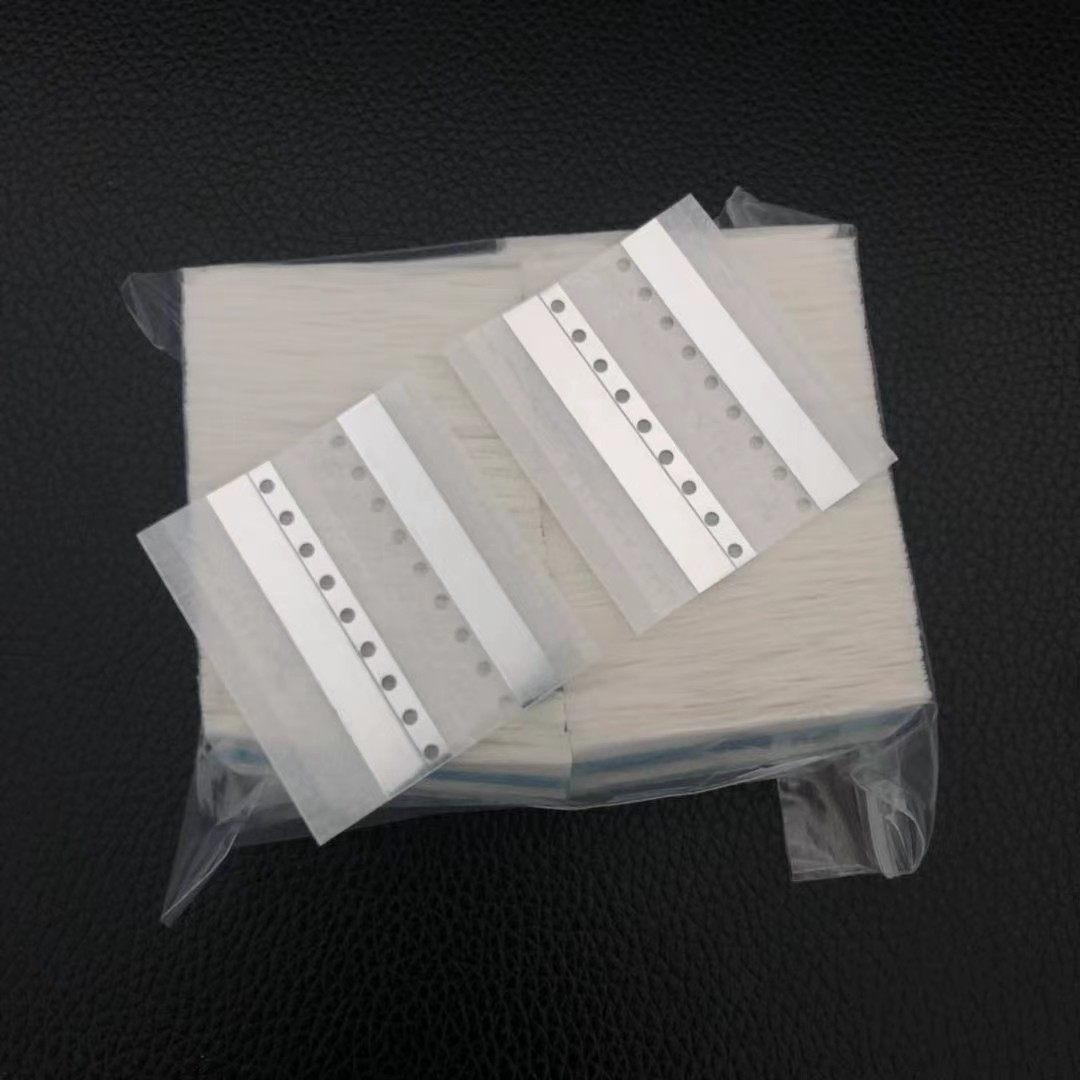
贴片机抛料一多,物料报废、停机清线、IPQC 复检全跟着来,很多车间第一反应是调贴片机,却忽略了接料这个源头环节。本文围绕 SMT 耗材里的接料带,把断料续接的标准做法、选型参数和抛料率治理思路一次讲清。
SMT 产线一天跑下来,料带断料是常态:编带元件的载带在放料张力、导料槽摩擦、设备启停冲击下都可能断裂。断料之后操作员要在几分钟内完成续接,而续接质量直接决定这卷料的「下半生」——接头做不好,轻则贴片机报警暂停,重则连续抛料、真空嘴堵塞,甚至卡死料站。
不少工厂把接料当成纯手工活,谁来都能接,结果同一卷料接三个接头出现三种结果。抛料率统计里很难单独拆出「接头抛料」,但把每日报表按报警代码分组,卡带、取料失败、识别失败集中出现在续接后的时段,就能看出问题占比。
很多采购把接料带当杂件随手买,忽略了它与料带、机型的匹配关系。孔距不对,接头过导料轮时齿合不上;带宽与载带不齐,边缘翘起容易钩住盖带剥离口;单卷长度过短则接头密度翻倍,等于人为增加风险点。选型错误加上操作不规范,抛料率高就不奇怪了。
接料带的核心参数有四个:带宽(对应 8mm/12mm/16mm/24mm 等载带规格)、孔距(与载带定位孔一致,常见 4mm/12mm)、材质(带胶区粘性需承受贴片机的取料冲击但残胶可控)、单卷长度(按班次用量折算,减少接头数量)。同一机型跑不同宽度的料带时,应备齐对应规格而不是「一卷通用」。
建议给每条线建一张耗材规格对照表:机型、料站范围、常用料带宽度、对应接料带型号,一目了然。采购下单时照表核对,杜绝错买。
规范续接分四步:先清余料,把断裂处前后各一格内的元件和残胶清理干净,防止错位元件进入轨道;再对孔,载带与接料带定位孔逐孔对齐,元件方向保持一致;然后压实,压合工具滚压两遍,胶区平整无气泡;最后过孔验证,手动把接头过一遍导料轮确认顺畅,再放行。
第一个接头属于高风险点,建议要求操作员在续接后盯着该料站跑完前十次取料,确认无报警再离开。这个动作成本极低,却能拦住大部分接头问题。
东莞某电源适配器厂有两条贴片线,主跑开关电源板,8mm 料带占比高。客户反馈整体抛料率 0.8%,物料报废每月损失不小,且接料带采购了三种杂牌,规格混乱,操作员全凭手感续接。补料频率高,工程师整天在处理停机报警。
试用第三周起,B 线接头类抛料下降明显,整体抛料率由 0.8% 降到 0.2%,补料频率从每天 6 次以上降到 1—2 次,每月物料报废成本下降约 60%。可复用的方法就三条:耗材按规格对照表管理、续接动作标准化、用对照线数据验证替换效果。
讯达康通面向 SMT 产线提供接料带、钢网、钢网擦拭纸、锡膏等耗材的配套供应,核心思路是「先试后买」:工程师上门了解机型、料带规格与现有耗材的痛点后,按产线实际供样试用,用抛料率、停机时长、良率等数据验证效果,再进入批量供货。对多机型工厂,可协助建立耗材规格对照表,把选型从经验变成清单。关注批次一致性,同规格耗材换批次前会做关键参数确认,避免换料即换「手感」。
服务流程为:现场勘测与数据采集 → 按机型和用量出配套方案 → 供样试用并约定验证指标 → 复盘数据后批量供货 → 定期回访调整。深圳及周边工厂可安排工程师上门,异地工厂支持远程沟通与快速发货,售后问题本地响应。
抛料率高未必是贴片机的问题,接料这个源头环节往往被严重低估。把接料带选型做对、续接动作做标准,再用数据验证耗材替换效果,抛料率和物料报废成本都能明显下降。如果你在深圳、广东地区,正被断料续接和抛料问题困扰,可以从一卷对的接料带开始改起。
深圳市讯达康通科技有限公司
联系人:赵先生
手机:13265652661
邮箱:sales@cybroad.com
网址:www.cybroad.cn
地址:深圳市龙华区观湖街道润城社区求知路8号B2栋B223

